

仪器介绍
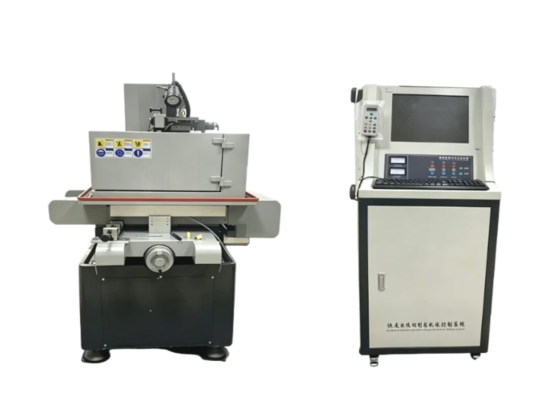
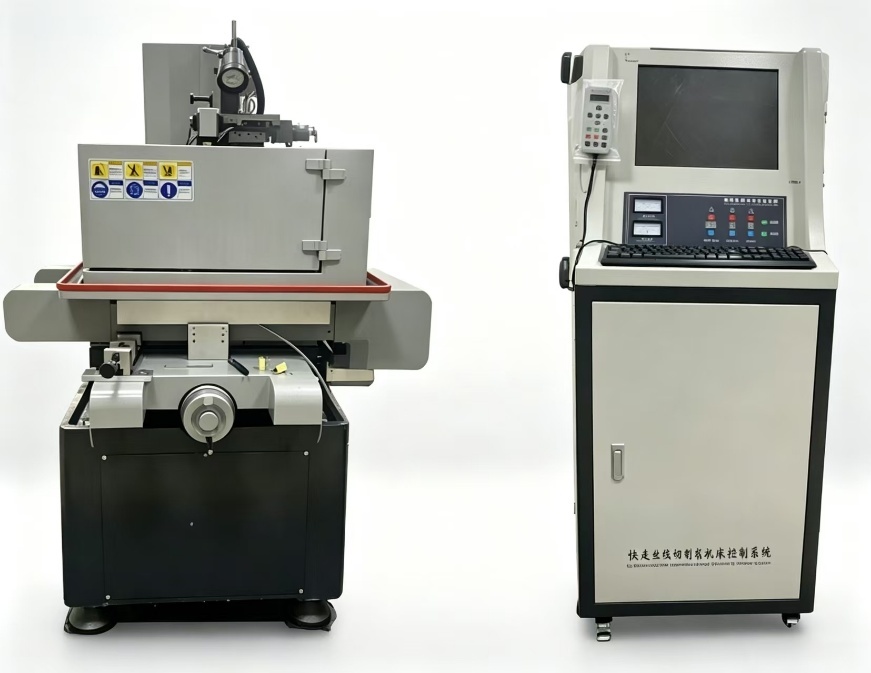
DK7720 是 DK77 系列小型数控快走丝电火花线切割机床的标准机型。设备基于电火花脉冲放电蚀除原理,以钼丝为循环电极丝,可对各类导电金属材料实现复杂二维轮廓及小锥度零件的精密切割,执行 GB/T 7926-2005《电火花线切割机(往复走丝型) 精度检验》国家标准,广泛适配小型精密零件加工、模具制造与教学实训场景。
技术参数
1.行程规格:X 轴行程 200mm,Y 轴行程 250mm,U/V 轴行程 ±35mm;工作台尺寸约 420×270mm,最大工件承重 100kg。
2.加工能力:最大切割厚度 200mm;标准最大切割锥度 ±6°/80mm 厚度,可选配大锥度结构。
3.精度指标:加工精度≤0.02mm,直线导轨升级机型可达 0.01mm;单次切割表面粗糙度 Ra≤2.5μm,多次修切可达 Ra≤1.5μm。
4.工艺效率:最大切割效率≥120~150mm²/min;电极丝采用 Φ0.13~Φ0.20mm 钼丝,走丝速度 1~12m/s 变频可调。
5.基础配置:四轴步进驱动,脉冲当量 0.001mm;装机功率 1.5~2kVA,标配三相 380V 供电,采用水基乳化液作为工作介质。
材料要求
1.适用材料:碳钢、合金钢、不锈钢、模具钢、高速钢、硬质合金、铜及铜合金、铝及铝合金、钛合金、石墨、导电陶瓷等各类导电金属与导电非金属材料。
2.尺寸要求:
平面轮廓尺寸:需在设备行程范围内(X 轴 200mm、Y 轴 250mm),工件整体外形需适配工作台(约 420×270mm),不可超出台面过多。
切割厚度:常规垂直切割最大厚度 200mm;带锥度切割时,厚度≤80mm 可实现 ±6° 锥度,厚度越大允许锥度越小。
重量与缝宽:工件最大承重 100kg;最小切割缝宽约 0.18~0.22mm,可加工最小孔径≥0.3mm。
3. 工件表面需去除明显锈蚀、油污与厚氧化皮,避免干扰放电稳定性。
仪器特点
1. 无切削应力,适配易变形工件
加工过程中电极丝与工件不直接接触,无机械切削力作用,不会产生切削变形、装夹变形与加工毛刺,尤其适合薄壁、细长杆、薄片类易变形工件的精密加工,是材料力学试样制备的理想工艺。
2. 复杂轮廓加工能力强,不受形状限制
支持 X/Y/U/V 四轴数控联动,可加工任意复杂二维平面轮廓与小锥度结构,包括异形孔、不规则冲头、复杂型腔、上下异形体等,只要完成数控编程即可实现精准加工,突破了传统切削加工的形状复杂度限制。
3. 材料适配范围广,不受硬度制约
仅要求工件具备导电性,可加工淬火钢、模具钢、硬质合金、高温合金等高硬度、高熔点金属材料,也可加工铜、铝、石墨等软质 / 特殊导电材料,解决了传统机械加工难以加工硬脆材料的问题。
4. 加工精度稳定,小件加工优势突出
小型机型床身刚性强、热变形量小,标准加工精度可达 0.01~0.02mm,表面粗糙度 Ra≤2.5μm(多次修切可进一步优化);针对 200×250mm 行程内的小型工件,尺寸控制精度与轮廓一致性优于大行程设备的小件加工效果。
5. 加工成本低,耗材利用率高
采用往复式快走丝架构,钼丝可循环重复使用,配合低成本水基乳化工作液,单位加工面积的耗材成本远低于慢走丝设备;同时设备能耗低、运维简单,适配小批量零件试制、科研试样加工等场景的成本需求。
6. 工艺灵活性高,适配多样加工需求
可实现切断、轮廓切割、型孔加工、小锥度切割等多种工艺,支持断电记忆、反向续切、自动找正等功能;对于拉伸、弯曲、压缩等标准力学试样,可一次性完成轮廓加工,尺寸一致性好。

 文档下载